fermer
Choisissez votre site
Mondial
Réseaux sociaux

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-13 Origine : Site
L'oxyde de calcium , communément appelé chaux vive, sert de produit chimique alcalin fondamental dans l'industrie manufacturière mondiale. Cependant, la sélection précise de la qualité et du format physique reste une décision opérationnelle cruciale pour les directeurs d'usine. L’achat standardisé de matières premières néglige souvent les exigences chimiques nuancées des processus industriels modernes.
La qualité médiocre de la chaux perturbe directement les lignes de production continues. Cela a un impact négatif sur le rendement du produit. Cela réduit la durée de vie des équipements coûteux. Cela compromet également la conformité environnementale dans les applications industrielles lourdes. L’utilisation d’une mauvaise spécification peut conduire à des inefficacités opérationnelles catastrophiques.
Vous avez besoin d’une approche rigoureuse dans la sélection des matériaux. Cet article fournit un cadre fondé sur des preuves pour évaluer, spécifier et trouver ce produit chimique essentiel pour une production industrielle continue. Nous explorerons les applications clés, les protocoles de sécurité et les stratégies d’approvisionnement pour optimiser les processus de votre usine industrielle.
Fonction principale : agit comme agent fluxant principal, régulateur de pH et intermédiaire chimique dans la métallurgie, le traitement de l'eau et la construction.
Les spécifications sont importantes : la réactivité (T60), la pureté (CaO disponible) et la taille des particules déterminent l'adéquation de l'application et l'efficacité du processus.
Réalité de mise en œuvre : Sa nature hautement exothermique nécessite un contrôle strict de l’humidité, un stockage spécialisé et une conformité stricte en matière de sécurité (normes OSHA/EPA).
Logique d'approvisionnement : la sélection des fournisseurs doit tenir compte de la cohérence des lots, des capacités logistiques (livraison pneumatique ou supersacks) et de la disponibilité localisée.
Les directeurs d'installations industrielles s'appuient sur la chaux vive pour résoudre des problèmes chimiques complexes. Nous mappons les caractéristiques matérielles spécifiques aux résultats opérationnels concrets dans quatre secteurs principaux.
La sidérurgie consomme la majorité de la production mondiale de chaux vive. L'oxyde de calcium industriel agit comme un fluxant indispensable. Vous le trouverez à la fois dans les fours à oxygène de base (BOF) et dans les fours à arc électrique (EAF). Les opérateurs l'injectent directement dans le bain de métal en fusion.
Le principal résultat ici est l’élimination des impuretés. La chaux réagit avec les impuretés acides du fer en fusion. Il cible le phosphore, la silice et le soufre. Ces réactions forment un laitier liquide. Ces scories de base flottent au-dessus de l'acier liquide plus lourd. Les opérateurs l’effacent ensuite facilement. Sans chaux de haute qualité, l’acier retient ces impuretés fragiles. Cela conduit à une défaillance structurelle des produits en acier finaux.
Les municipalités et les usines industrielles utilisent la chaux vive pour une purification avancée de l’eau. Le mécanisme repose sur un ajustement agressif du pH. Lorsqu'il est ajouté à l'eau, il forme rapidement de l'hydroxyde de calcium. Cela augmente considérablement l'alcalinité du flux d'eaux usées.
Ce pic de pH offre une valeur commerciale significative. Il force les métaux lourds dissous à précipiter hors de la solution. Les métaux comme le plomb, le cuivre et le zinc tombent dans une couche de boue solide. Les installations éliminent ensuite ces boues en toute sécurité. Cela permet aux usines de respecter de manière rentable les réglementations municipales et environnementales strictes en matière de rejets. Cela évite des amendes environnementales coûteuses.
Les ingénieurs civils exploitent les propriétés agressives d’absorption de l’humidité de la chaux vive. La stabilisation des sols est un cas d’utilisation massif. Lorsque les constructeurs rencontrent des sols humides et argileux, ils y mélangent de la chaux vive. Le produit chimique absorbe l’eau de manière agressive. Il déclenche également une réaction pouzzolanique avec les minéraux argileux.
Le résultat est immédiat. Les sols gorgés d’eau s’assèchent rapidement. Le sol traité durcit, améliorant considérablement sa capacité portante. Cela permet à des équipements lourds de fonctionner sur un sol auparavant instable. De plus, les constructeurs l’utilisent pour fabriquer des blocs de béton cellulaire autoclavé (AAC). La chaux réagit avec la poudre d'aluminium. Cela génère de l’hydrogène gazeux, créant la structure poreuse caractéristique des blocs AAC légers.
L'industrie des pâtes et papiers dépend fortement de ce produit chimique. C’est lui qui pilote le processus de fabrication de pâte kraft. Les plantes l'utilisent dans le cycle de recaustification. Ils mélangent de la chaux vive avec de la liqueur verte (carbonate de sodium). Cela régénère la liqueur blanche (hydroxyde de sodium). La liqueur blanche est essentielle à la transformation des copeaux de bois en pâte.
De plus, il sert d’intermédiaire chimique vital. Les fabricants l'utilisent pour synthétiser d'autres composés à base de calcium. Ceux-ci comprennent le carbure de calcium, le stéarate de calcium et le carbonate de calcium précipité. Explorer ces diverses Les applications de l'oxyde de calcium révèlent sa polyvalence inégalée dans les chaînes d'approvisionnement mondiales.
Toutes les chaux ne sont pas égales. Vous devez évaluer des dimensions chimiques et physiques spécifiques. Cela garantit que le matériel correspond à vos cadres de décision objectifs.
La pureté dicte l'efficacité du processus. Vous devez consulter la métrique « CaO disponible » sur n'importe quelle fiche technique. La chaux vive riche en calcium contient plus de 90 % d’oxyde de calcium actif. En revanche, la chaux dolomitique contient des niveaux importants d’oxyde de magnésium (MgO).
La haute pureté est souvent non négociable. Par exemple, la fabrication de l’acier BOF nécessite de la chaux à haute teneur en calcium. L'oxyde de magnésium ne capte pas efficacement le phosphore. Si vous remplacez la chaux dolomitique dans un procédé BOF, la qualité de votre acier chute. A l’inverse, certains opérateurs d’EAF privilégient de légers niveaux de MgO. Il aide à protéger le revêtement en briques réfractaires du four de l'usure chimique.
La réactivité mesure la vitesse à laquelle la chaux réagit avec l'eau. Les normes industrielles utilisent souvent le test T60. Cette métrique indique le nombre de minutes nécessaires pour qu'un mélange d'extinction atteigne 60 degrés Celsius. La vitesse de cette réaction exothermique a un impact direct sur les temps de cycle de vos processus.
Chaux hautement réactive en moins de deux minutes. Vous en avez besoin pour les processus rapides de traitement de l’eau. Il délivre des pics de pH immédiats. La chaux moyennement réactive prend jusqu'à dix minutes. La chaux calcinée subit un échauffement extrême lors de la fabrication. Sa réactivité est quasiment nulle. Les opérateurs utilisent de la chaux morte exclusivement pour les applications réfractaires et résistantes à la chaleur.
Tableau : Profils de réactivité industrielle standard (métrique T60)
Classe de réactivité |
Temps T60 (minutes) |
Cas d'utilisation industrielle principale |
Libération de chaleur exothermique |
|---|---|---|---|
Haute réactivité |
< 2,0 |
Traitement de l'eau, Synthèse chimique |
Agressif, Rapide |
Réactivité moyenne |
2,0 - 10,0 |
Stabilisation des sols, Métallurgie générale |
Modéré, soutenu |
Faible réactivité |
10,0 - 30,0 |
Mortiers spéciaux, bloc AAC |
Lent, contrôlé |
Brûlé à mort |
> 30,0 |
Briques réfractaires, Revêtement de four |
Négligeable |
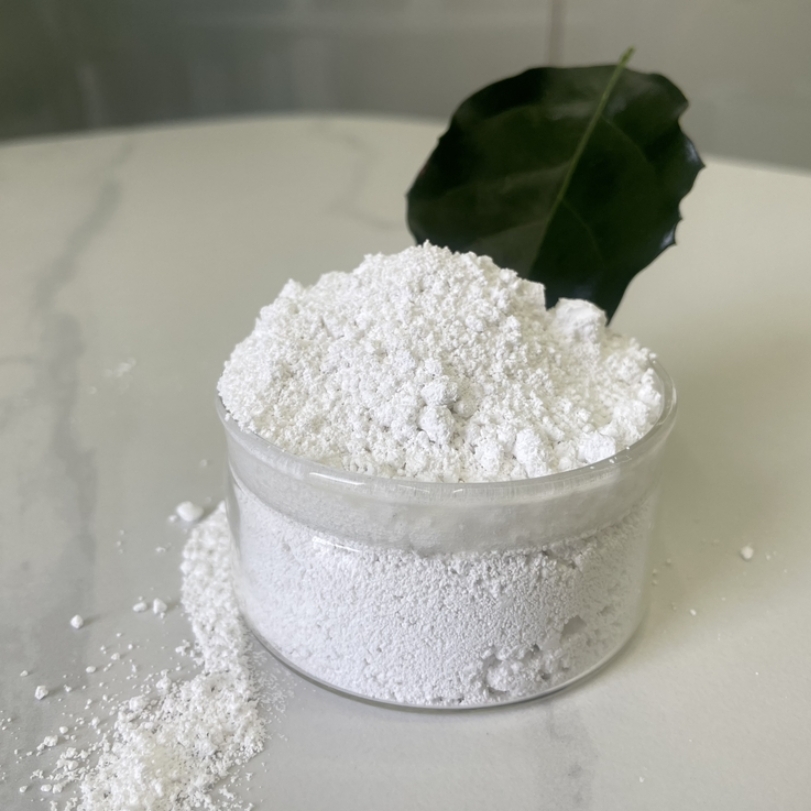
La taille physique modifie les exigences de manipulation. La poudre de chaux vive offre une surface massive. Cela garantit une vitesse de réaction maximale. Cependant, la poudre fine génère d’importantes poussières en suspension dans l’air. Cela nécessite des systèmes de manutention pneumatiques fermés.
Alternativement, la chaux en galets ou en granulés varie de 10 mm à 50 mm. La chaux granuleuse produit beaucoup moins de poussière. Il est plus facile à transporter sur des bandes transporteuses ouvertes. Cependant, son extinction est beaucoup plus lente en raison de sa surface réduite. Vous devez faire correspondre la forme physique à votre infrastructure d'alimentation existante. L’utilisation de poudre dans un système conçu pour les galets entraîne un colmatage immédiat des équipements et un pontage des silos.
L'expérience montre qu'une mauvaise manipulation détruit les équipements et blesse les travailleurs. Vous devez respecter les réalités chimiques de cette matière. Le succès de la mise en œuvre nécessite des cadres de sécurité et de conformité rigoureux.
L'humidité ambiante est votre plus grand ennemi. L'oxyde de calcium réagit violemment avec l'eau. Ce processus d’hydratation libère d’énormes quantités de chaleur. Si de la poudre en vrac est mouillée dans un espace confiné, les températures peuvent dépasser 300 degrés Celsius. Cette chaleur enflamme facilement les matériaux combustibles à proximité.
De plus, le produit chimique se dilate pendant l’hydratation. Elle se transforme en poudre de chaux éteinte. Cette expansion de volume rompt fréquemment les conteneurs de stockage scellés. Une infiltration involontaire d’eau dans un silo de stockage provoque une défaillance structurelle. Vous devez concevoir des installations pour garder ce matériau absolument sec.
La sécurité des travailleurs nécessite le strict respect des protocoles environnementaux. Les directives de l'OSHA et de l'EPA classent la chaux vive comme une substance caustique dangereuse. Lorsqu'elle est en suspension dans l'air, la poussière réagit avec la sueur présente sur la peau humaine. Il réagit avec l'humidité des yeux. Il réagit avec le tissu pulmonaire. Cela provoque de graves brûlures chimiques.
Vous devez exiger un équipement de protection individuelle (EPI) approprié. Les travailleurs ont besoin de lunettes entièrement étanches, de gants en nitrile robustes et de respirateurs approuvés par le NIOSH. Les masques anti-poussière standard n'offrent aucune protection contre les brûlures caustiques. Les installations doivent installer des systèmes actifs d’atténuation de la poussière. Des unités d'extraction sous vide doivent entourer tous les points de transfert.
Vous ne pouvez pas stocker ce matériau dans des silos à grains standards. Cela nécessite une infrastructure spécialisée. Les silos doivent être entièrement scellés et étanches à l’humidité. Nous recommandons de les équiper de reniflards déshydratants. Cela empêche l’humidité ambiante de pénétrer lorsque le silo se vide.
Les lignes de transfert pneumatiques offrent la méthode de déplacement la plus sûre. Ils gardent le produit chimique enfermé depuis le camion de livraison jusqu'au réacteur de traitement. Les systèmes mal étanches laissent pénétrer le dioxyde de carbone atmosphérique et l’humidité. Cela dégrade l'oxyde réactif en carbonate de calcium et en hydroxyde de calcium stables. Les matériaux dégradés ruinent votre efficacité de production.
L’approvisionnement va au-delà de la comparaison des prix à la tonne. Vous devez évaluer la logistique, l’assurance qualité et la disponibilité régionale. La présélection du bon fournisseur garantit des cycles de production ininterrompus.
Votre taux de consommation dicte votre format de livraison. Les grandes aciéries et usines de papier nécessitent des volumes massifs. Ils s'approvisionnent l'oxyde de calcium en vrac via des camions-citernes pneumatiques ou des wagons. Ces camions pompent la poudre directement dans les silos de l’usine à l’aide d’air sous pression. Cela offre une évolutivité inégalée et aucune manipulation manuelle.
Les entreprises de taille moyenne choisissent souvent des conteneurs intermédiaires flexibles (FIBC) d'une tonne. Nous appelons ces supersacks. Les supersacks nécessitent des chariots élévateurs et des trémies spécialisées pour le casse-sac. Bien qu’ils réduisent les coûts d’infrastructure initiaux, ils augmentent les risques de main-d’œuvre et d’exposition à la poussière. Évaluez votre consommation totale avant de finaliser un format de livraison.
Une chimie cohérente est vitale. Vous devez examiner le certificat d'analyse (CoA) d'un fournisseur pour chaque lot. Ne vous contentez pas de regarder le pourcentage de CaO disponible. Vous devez vérifier les traces d'impuretés.
Des niveaux incohérents de soufre ou de silice dans le calcaire brut ruinent le produit final de chaux vive. Si votre fournisseur livre un lot à haute teneur en silice, cela modifiera la chimie de vos scories dans le four. Recherchez des fournisseurs propriétaires de leurs carrières de calcaire. Les fournisseurs verticalement intégrés offrent une cohérence d’un lot à l’autre bien supérieure à celle des courtiers du marché libre.
La chaux vive est un produit de grande production et à faible marge. Il est fortement sensible aux coûts de transport. L’expédier à travers le pays détruit votre budget. De plus, les temps de transit prolongés augmentent le risque de dégradation atmosphérique.
Par conséquent, la disponibilité localisée est une mesure d’évaluation essentielle. Vous devez cartographier les réseaux de fournisseurs régionaux dans un rayon de 200 milles autour de votre installation. Un transit plus court garantit que vous recevez un matériau hautement réactif et sans compromis. Cela minimise également les perturbations de la chaîne d’approvisionnement lors d’événements météorologiques régionaux.
La maîtrise des achats industriels nécessite une compréhension technique approfondie. Vous devez aller au-delà des connaissances de base des applications. Vous devez examiner les niveaux de pureté, les taux de réactivité et la granulométrie physique. Faire correspondre ces spécifications à votre infrastructure existante garantit l’efficacité de la production.
De plus, le respect des risques thermiques et caustiques assure la sécurité des travailleurs. Investir dans un stockage pneumatique et étanche évite une dégradation coûteuse des matériaux. Le choix du bon fournisseur régional est déterminant pour l’économie de votre fret.
Votre prochaine étape est claire. Auditez dès aujourd’hui vos exigences actuelles en matière de réactivité de vos processus. Contactez votre équipe d’ingénierie pour définir exactement vos besoins en T60 et en pureté. Ensuite, demandez des fiches techniques et des échantillons pilotes auprès des fournisseurs régionaux présélectionnés. Tester ces échantillons dans des environnements contrôlés valide leurs performances avant de vous engager dans des contrats groupés.
R : L'oxyde de calcium (chaux vive) est le précurseur non éteint et hautement réactif. Il génère une chaleur intense lorsqu'il est mélangé à de l'eau. L'hydroxyde de calcium (chaux éteinte) est le sous-produit hydraté et plus stable. Les industries utilisent l'hydroxyde lorsqu'elles ont besoin d'alcalinité mais ne peuvent pas tolérer les réactions exothermiques volatiles associées à la chaux non éteinte.
R : L’humidité déclenche une violente réaction d’hydratation. Le matériau génère une chaleur extrême, augmentant jusqu'à 2,5 fois son volume d'origine. Cette expansion de volume fait fréquemment éclater les silos et les sacs de stockage. De plus, l'exposition à l'humidité détruit l'efficacité réactive du produit chimique, le transformant en poudre éteinte inutile avant qu'il n'atteigne votre procédé.
R : La durée de conservation dépend entièrement des conditions de stockage. Dans des sacs mal fermés et exposés à l'humidité ambiante, il se dégrade en moins de 30 jours. Dans des silos en vrac stricts, hermétiques et à humidité contrôlée, il reste viable pendant 60 à 90 jours. Vous devez donner la priorité à une rotation rapide des stocks pour maintenir une réactivité maximale.
R : Cela dépend strictement de la tolérance de votre procédé pour l'oxyde de magnésium (MgO). La chaux dolomitique contient des niveaux élevés de MgO. Dans la sidérurgie EAF, cela protège les revêtements des fours. Cependant, dans la fabrication de l’acier BOF ou dans le traitement des eaux municipales, une teneur élevée en MgO réduit l’efficacité et ne parvient pas à capturer les impuretés ciblées. Vérifiez toujours vos tolérances chimiques en premier.